 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh

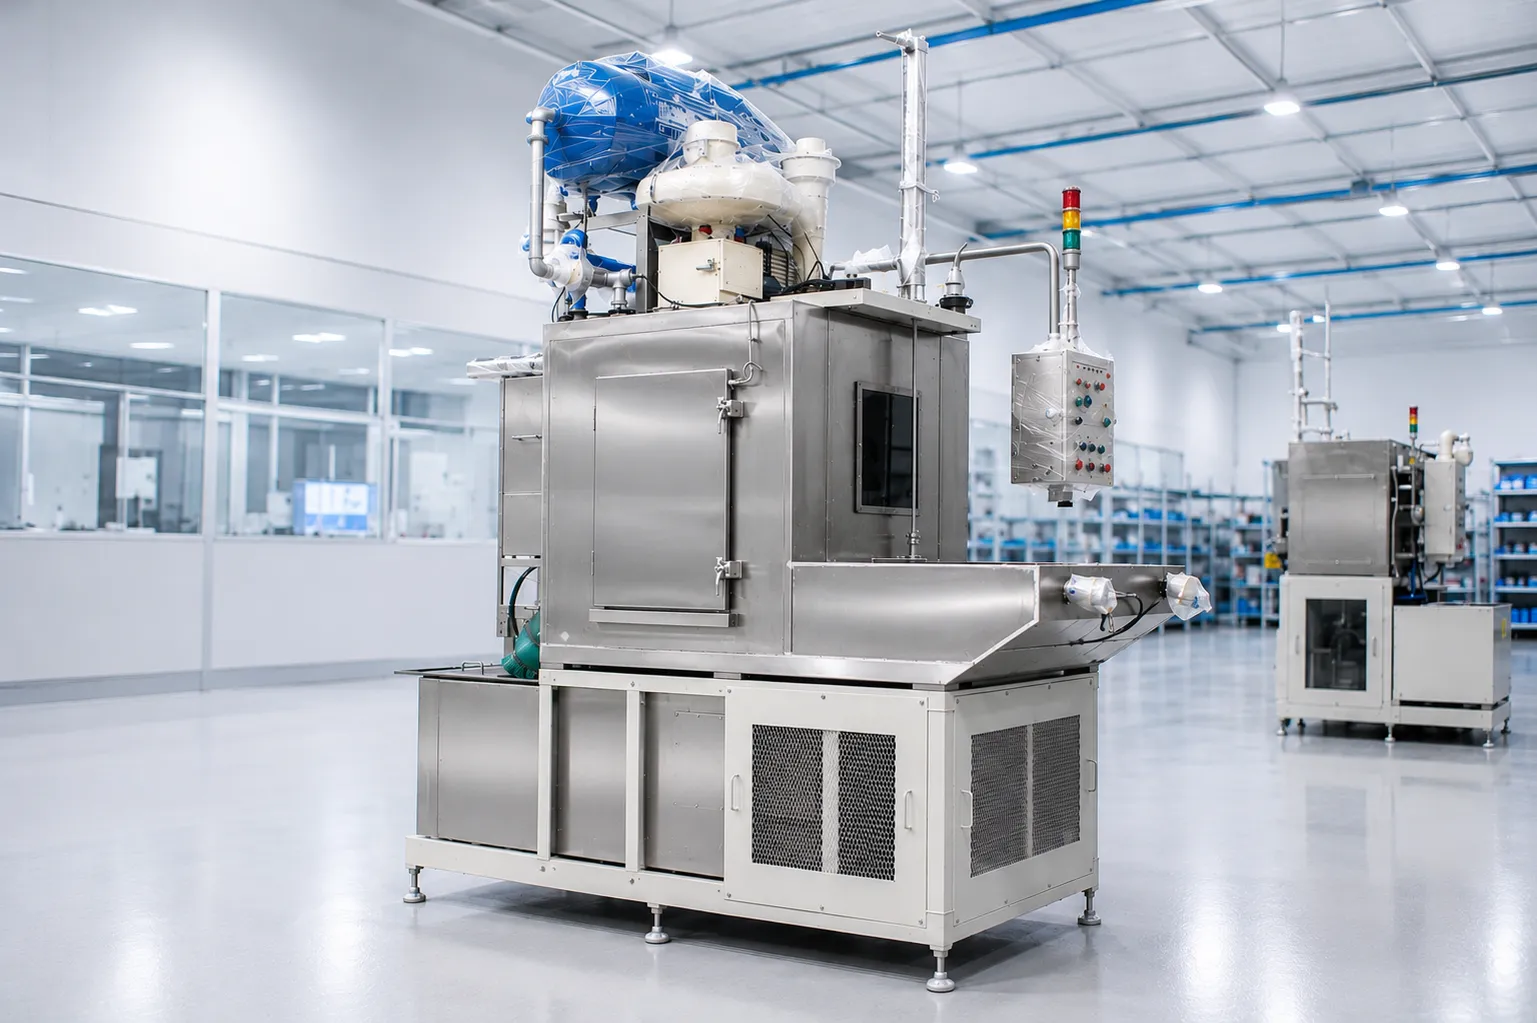
CNC VINAが設計・製造する**複合加工機(Model 171020816)**は、1台の設備で複数の加工工程を行うために開発された生産ソリューションです。端面加工、穴あけ、タップ加工、溝加工など、1つのワークに対して複数の加工工程を実施でき、実際の生産要件に応じてその他の加工工程を追加することも可能です。 ワークの供給、位置決め、クランプ、加工、加工後の排出までの一連の工程を自動化しており、複数の主軸による同時加工にも対応しています。これにより、1個あたりのサイクルタイムを大幅に短縮し、生産性の向上を実現します。 また、自動加工機能だけでなく、堅牢な機械構造と各機能ユニットを合理的に配置した設計を採用しています。標準モジュールを使用することで、メンテナンスや部品交換、設備の改造・アップグレードも容易に行える構造となっています。 制御システムは**Manualモ(手動)とAutoモード(自動)**の両方に対応しており、オペレーターは機械の設定、動作確認、位置調整、試運転などを容易に行うことができます。安定した自動運転への移行もスムーズに行えるため、量産ラインへの導入にも適しています。 本記事では、**CNC VINA製 複合加工機(Model 171020816)**の構造、仕様、加工工程、運転方法、特徴などについて詳しくご紹介します。
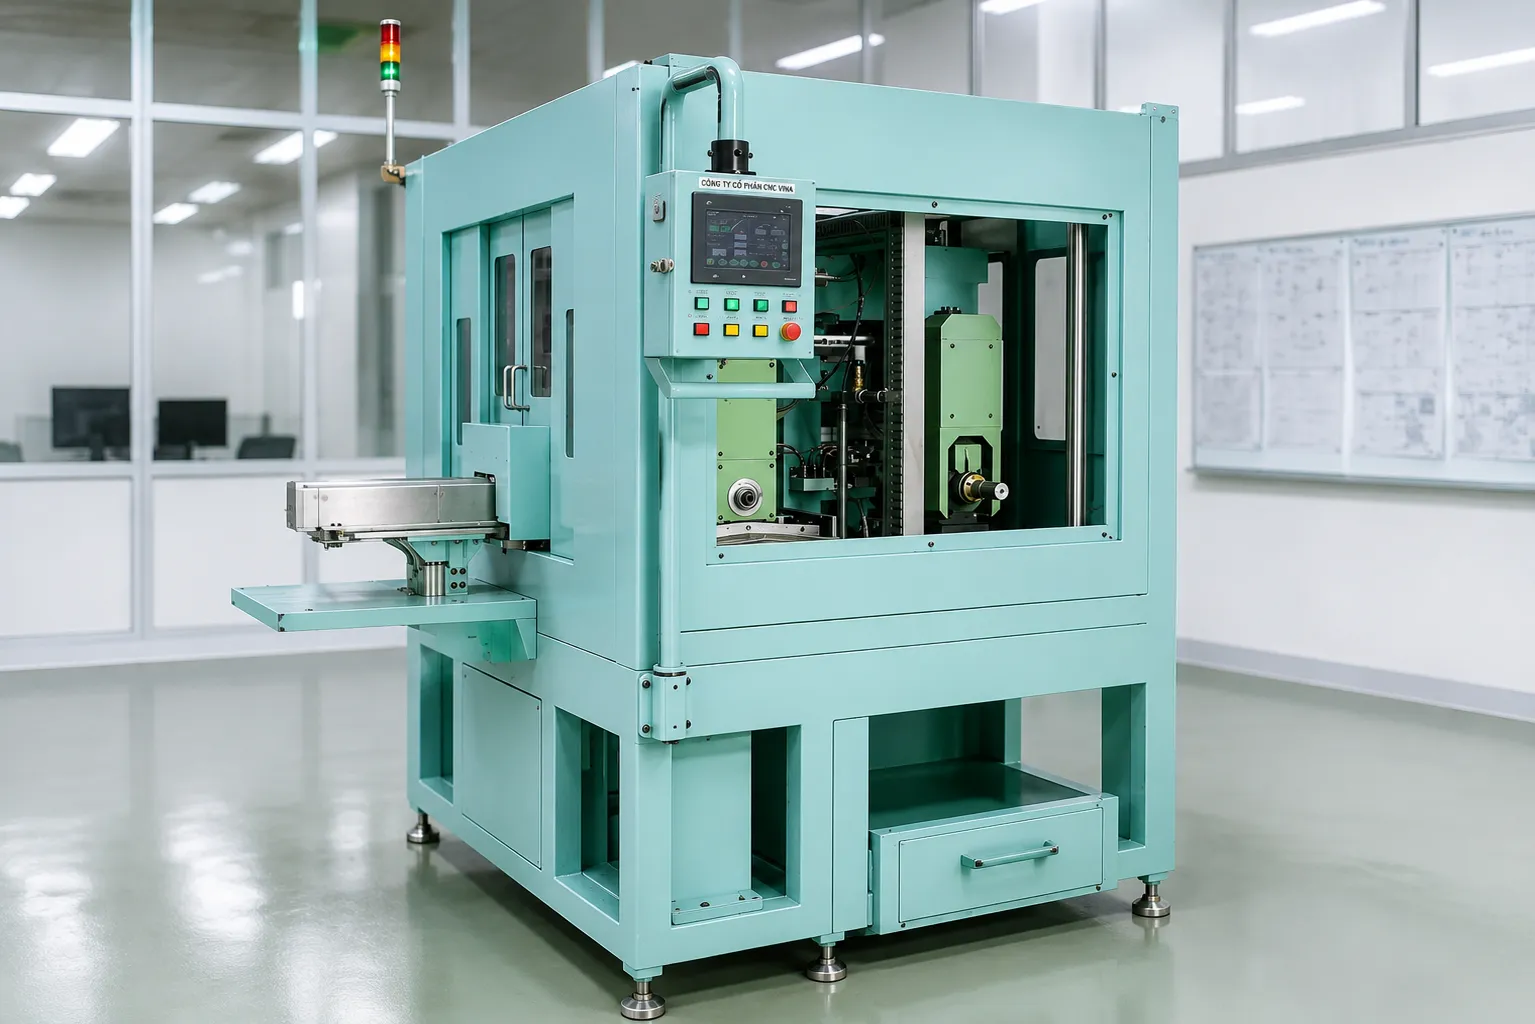
統合加工機(型式:171020816)
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

CNC VINAが設計・製造する**複合加工機(Model 171020816)**は、1台の設備で複数の加工工程を行うために開発された生産ソリューションです。端面加工、穴あけ、タップ加工、溝加工など、1つのワークに対して複数の加工工程を実施でき、実際の生産要件に応じてその他の加工工程を追加することも可能です。 ワークの供給、位置決め、クランプ、加工、加工後の排出までの一連の工程を自動化しており、複数の主軸による同時加工にも対応しています。これにより、1個あたりのサイクルタイムを大幅に短縮し、生産性の向上を実現します。 また、自動加工機能だけでなく、堅牢な機械構造と各機能ユニットを合理的に配置した設計を採用しています。標準モジュールを使用することで、メンテナンスや部品交換、設備の改造・アップグレードも容易に行える構造となっています。 制御システムは**Manualモ(手動)とAutoモード(自動)**の両方に対応しており、オペレーターは機械の設定、動作確認、位置調整、試運転などを容易に行うことができます。安定した自動運転への移行もスムーズに行えるため、量産ラインへの導入にも適しています。 本記事では、**CNC VINA製 複合加工機(Model 171020816)**の構造、仕様、加工工程、運転方法、特徴などについて詳しくご紹介します。
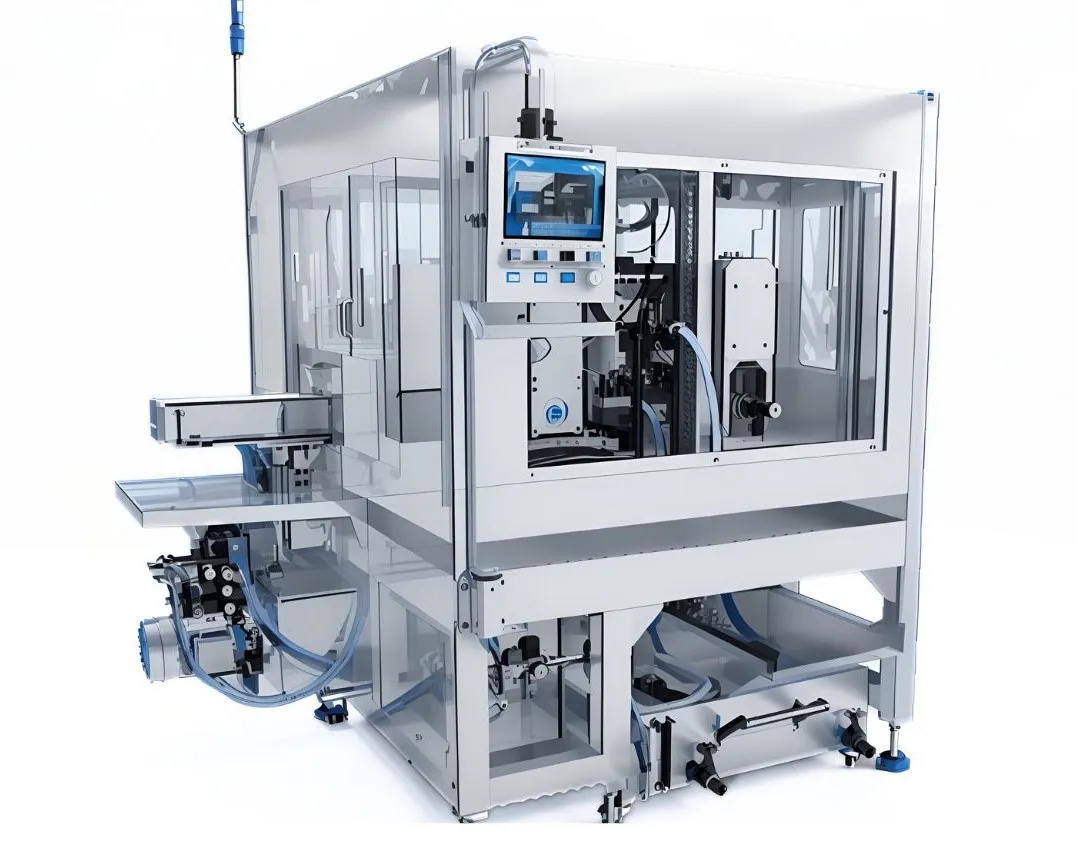
統合自動加工機の技術仕様 モデル 171020816
| 機械寸法 | L2500 × W2000 × H1800 mm |
| 機械の作業高さ | 床面から915 mm |
| 電源 | 三相 AC 380V、50Hz |
| 制御電圧 | DC 24V |
| 必要エア圧力 | 0.4~0.6 MPa |
| 必要油圧 | 総圧力 最大80 MPa |
| ワークの大径・小径部の端面加工速度 | 1,900 rpm、送り量 0.3 mm/rev |
| タッピング速度 | 600 rpm |
| ワークの溝切削速度 | 1,900 rpm、送り量 0.3 mm/rev |
加工プログラムと切削モードは機械にプリインストールされており、簡単に変更できます。お客様から事前にご提供いただいた各製品の機種に合わせて、柔軟に設定変更が可能です。
統合加工機の構造と動作原理はCNCVinaが設計・製造
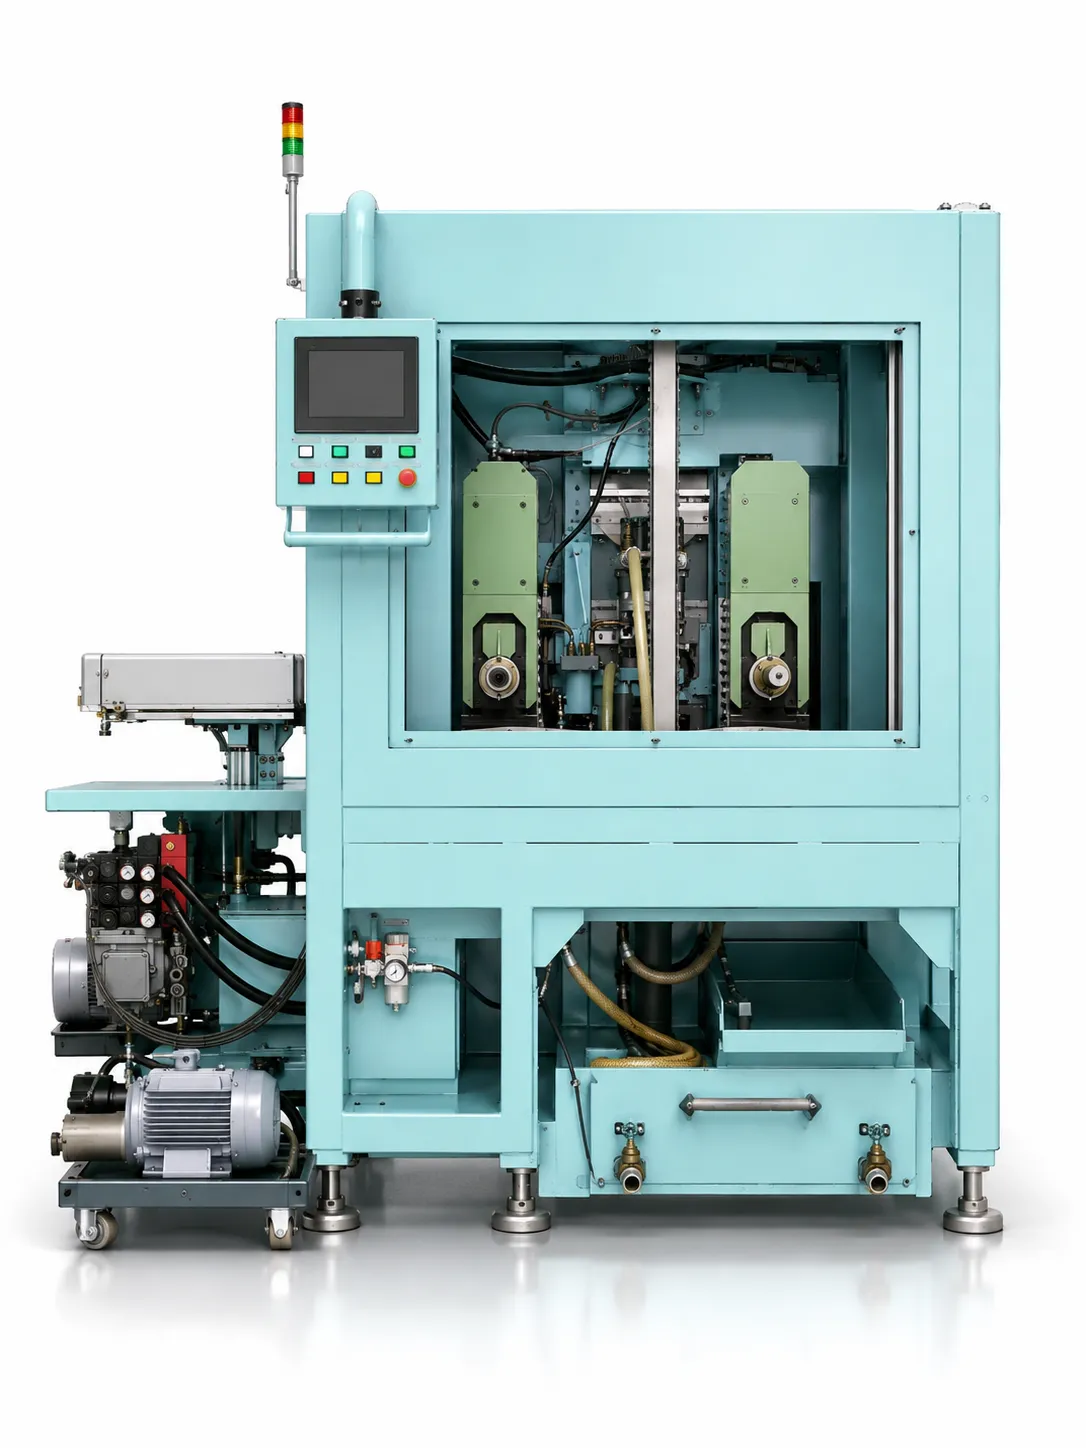
マシンには 6 つのメイン クラスターが含まれています。
- 下部フレームアセンブリ、ベース本体および機械構造フレーム
- 移動アセンブリ(コンベアアセンブリ)
- 主軸アセンブリにはフェーシング、タッピング、スロッティング機能を備えた 4 つのヘッドが含まれています。ガイドレールスライドテーブルにより移動します。サーボとインバータ制御による自動運転。
- アセンブリの位置決め、部品の位置決めとクランプ
- クーラントタンクAssy
- 油圧タンク
部品はベルトコンベア上に同時に供給され、4 つのヘッドの加工スペースに移動します。加工位置では、部品は JIG 機構を使用して位置決めされ、正確にクランプされます。同時に、機械は部品の大端と小端の両面を溶接するなどの作業を同時に実行します。タップ穴と溝。その後、完成品が発送され、サイクルタイムが終了します。
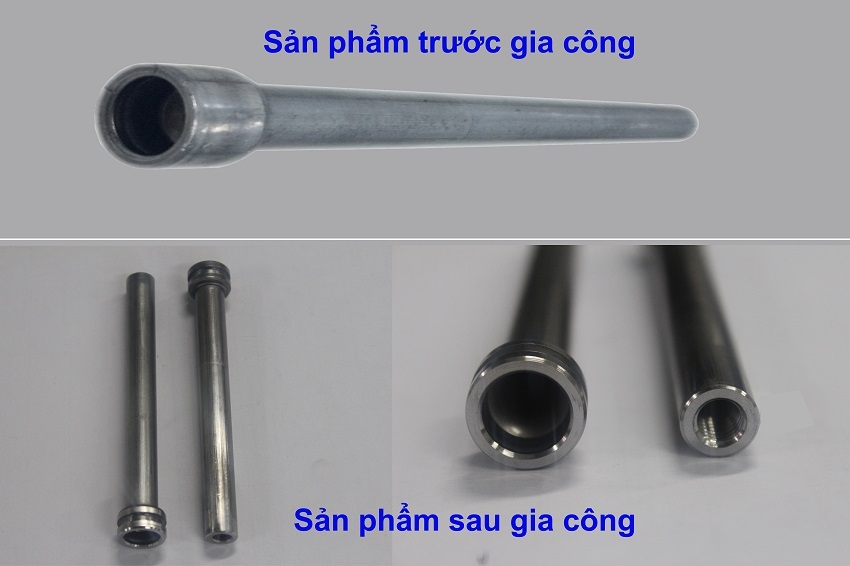
自動一貫加工機による加工前後の詳細
一貫加工機の優れた特長
統合加工システムは、高い生産性と優れた加工精度・安定性が求められる量産工程に対応するために設計されています。複数の加工工程を1台の設備に統合し、ワークの供給、搬送、加工、製品の取り出しまでの一連の工程を自動化することで、生産工程を効率化し、作業者による手作業への依存を軽減します。
- 生産性の高い大量処理
- 加工品は寸法安定性が高い
- 機械は標準モジュールに従って構築されているため、機械の寿命が長く、交換も簡単です。
- 加工工程の各段階間の搬送を自動化
- 切りくずはクーラントと切りくずコンベアを使用して吹き飛ばされてきれいに取り出されます
- 製品は継続的に「入力」クラスターに供給され、位置 1 と 2 に移動します。
その後、製品の両端を溝入れとタッピングの位置に移動させて製品が完成します。
product 。最後に、クラスター「Output」でプロダクトが取得されます。製品はクランプ位置に挿入され、同時に主軸ヘッドによって自動的に加工されます。統合加工機に適用できる作業は、フライス加工、旋削加工、フェーシング加工、穴あけ加工、中ぐり加工、タッピング加工、面取り加工、研削加工などです。
複合加工機の基本操作
複合加工機は、主に**Manualモード(手動)とAutoモード(自動)**の2つの運転モードを備えており、機械の設定や動作確認、製品の加工など、生産工程におけるさまざまな作業に柔軟に対応します。
1. Manualモード(手動)
Manualモードでは、オペレーターが機械の主軸を手動で操作し、目的の位置まで移動させることができます。機械の仕様や加工する製品の要件に応じて、主軸によるフライス加工、穴あけ、旋削、タップ加工、リーマ加工、面取り加工などを行うことが可能です。
Manualモードは、主に機械の初期設定、加工位置の調整、加工条件の設定、治具の確認、試運転などを行う際に使用します。製品の加工条件や機械の動作を確認した後、Autoモードへ切り替えて自動運転を行います。
2. Autoモード(自動)
Autoモードでは、あらかじめ設定されたプログラムに従って、ワークの供給、位置決め、クランプ、加工、加工後の排出までの一連の工程を自動で行います。
基本的な運転フローは以下の通りです。 ワーク供給 → 位置決め・クランプ → 加工 → 次工程への搬送 → 製品排出
マシンの実行サイクル:
– 原点復帰が完了し、Returnランプが点灯した状態になったら、Autoモードに切り替えます。 ResetボタンとStopボタンを同時に押して、すべての製品カウンターおよび時間カウンターを「0」にリセットします。
– Autoモードに切り替えると、Startランプが点滅します。 HMI上のStartランプも点滅しますが、安全上の理由により、HMI上のStartボタンではAuto運転を開始することはできません。
– Start 1ボタンとStart 2ボタンを同時に押すと、回転テーブルが自動的に90°回転します。 1回目の運転では、ドリルユニットのみが作動します。
– ドリルユニットの加工が完了すると、Start 1ランプとStart 2ランプが点滅します。 次の製品をセットし、Start 1ボタンとStart 2ボタンを同時に押すと、回転テーブルが自動的に90°回転します。2回目の運転では、ドリルユニットと面取りユニットが作動します。
– ドリルユニットと面取りユニットの加工が完了すると、Start 1ランプとStart 2ランプが点滅します。 次の製品をセットし、Start 1ボタンとStart 2ボタンを同時に押します。回転テーブルが自動的に90°回転します。3回目の運転では、ドリルユニット・面取りユニット・リーマユニットの3つのユニットが作動します。
– ドリル・面取り・リーマの3つのユニットによる加工がすべて完了すると、Start 1ランプとStart 2ランプが点滅します。 次の製品をセットし、Start 1ボタンとStart 2ボタンを同時に押すと、回転テーブルが90°回転します。この運転以降は、ドリル・面取り・リーマの3つのユニットがすべて作動します。
– 各加工サイクルが完了した後は、Start 1ランプとStart 2ランプが点滅していることを確認してから、次のサイクルを開始してください。
DANDORYの機種変更手順
ステップ 1. デバイスを手動モードに切り替えます。
ステップ2. 位置決めVブロックを交換し、各機種に合わせてコンベヤベルトの距離を変更します。
ステップ 3: 切削工具を変更する
ステップ 4: 切断モードを変更する
ステップ5:管理画面で機種変更する
ステップ 6: マシンを手動モードで実行する
複合加工機(Model 171020816)は、複数の加工工程を統合し、生産工程全体を自動化できるため、大量生産に対応し、寸法の安定性と高い生産性が求められる企業に適したソリューションです。ワークの供給、位置決め、クランプ、加工、搬送までを1つのシステムに統合することで、手作業を削減し、作業ミスを抑えながら生産時間を最適化します。特に、本機は複数の加工工程を同時に実施することが可能であり、1個あたりの加工時間を短縮するとともに、設備の稼働効率を高めることができます。また、治具、切削工具、切削条件、制御画面上の加工パラメータなどを調整することで、異なる製品モデルにも柔軟に対応できる構成となっています。CNC VINAは、製品の形状、加工工程数、目標生産量、工場内の設置スペースなど、各企業の生産条件に合わせて複合加工機の設計・製造を行っています。生産工程の要件に応じて、フライス加工、旋削加工、端面加工、穴あけ、リーマ加工、タップ加工、面取り、研削などの各種加工工程をシステムに組み込むことが可能です。これにより、各企業の生産ニーズに適した自動化ソリューションを提供し、生産性の向上、加工時間の短縮、作業負担の軽減、設備運用コストの最適化に貢献します。
ベトナム CNC & テクノロジー アプリケーション株式会社
工場: 市ダンフォン地区ドンタップコミューンのソンクン工業団地。ハノイ ベトナム
電話: +84.916 63 9355 / +84.915 74 4664
ウェブサイト: https://cncvina.com.vn; https://cncvina.net; https://cncviname.com.vn
電子メール: Sales01@cncvina.com.vn | Sales03@cncvina.com.vn